


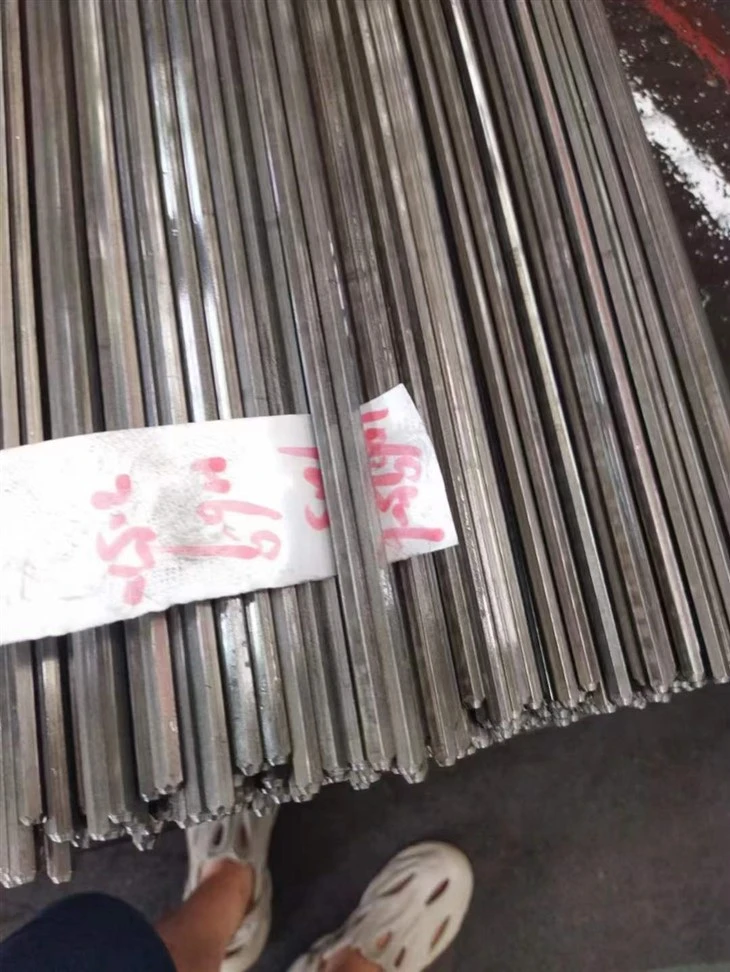
Inconel Alaşım 600 Yuvarlak Çubuk İşleme
Yenilikçi erime süreci
Erime Inconel alaşım 600 yuvarlak çubuklar, vakum indüksiyon eritme (VIM) ve plazma ark remeling (par) için gelişmiş bir kombinasyon kullanılır. Bu işlem, safsızlık içeriğini önemli ölçüde azaltır, içinde oksijen seviyeleri kesinlikle kontrol edilir30 sayfa/dk, böylece alaşımın saflığını büyük ölçüde arttırır.
Kesin kompozisyon harmanlama
Kesin kompozisyon kontrolü için, Fe/Cr oranı dar bir aralığa ayarlanır.0.45-0.55. Gelişmiş spektral analiz teknolojisi yoluyla gerçek zamanlı izleme, hassasiyet sağlar ve zararlı oluşumunu etkili bir şekilde önlerσ-fazböylece sonraki işlem için yüksek kaliteli bir temel oluşturur.
Termal işleme teknolojisinin optimizasyonu
Yeni dövme işlemi
İlk dövme: Yüksek sıcaklık ortamı altında1220 derece, kapsamlı dövme işlemleri gerçekleştirmek için çok eksenli dövme ekipmanı kullanılır. Bu işlem, döküm yapısındaki kaba taneleri verimli bir şekilde parçalayarak tekdüzeliği artırır.
Hassas dövme: Sıcaklık düştüğünde1020 derece, son dövme, kesinlikle kontrollü bir dövme oranı ile gerçekleştirilir.3: 1 ve 5: 1. Bu, içinde tahıl boyutu stabilitesini sağlarASTM 6-8Standartlar ve maddi homojenliği önemli ölçüde iyileştirir.
Rolling Technology yükseltmesi
Yüksek hassasiyetli sıcak haddeleme ekipmanı kullanılarak, yuvarlak çubukların dış çaplı toleransı içeride kontrol edilir± 0. 08 mmve düzlük şu adreste tutulur0 'dan daha az veya eşit. 8 mm/m. Optimal sıcak işleme sıcaklığı aralığı1220 derece - 920 derece, ileHızlı Hava Soğutmaİdeal mikroyapı ve mekanik özellikleri elde etmeyi tercih eder.
Isıl işlem stratejisi iyileştirme
Çözüm Tedavisi Optimizasyonu
Yuvarlak çubuk, yüksek sıcaklıkta bir fırına yerleştirilir.1120 - 1160 derece, belirli bir süre için tutulur ve daha sonra hızla suya giderilmiştir. Bu işlem, karbürlerin tam olarak çözülmesini sağlar, tek, kararlı bir östenitik yapı oluşturur, böylece genel malzeme performansını arttırır.
Stres giderme tedavisi
Soğuk işlenmiş yuvarlak çubuklar için,880 derece. Malzemeyi belirlenen bir süre boyunca bu sıcaklıkta tutma, ardından fırın soğutması, iç artık stresi etkili bir şekilde ortadan kaldırır, sonraki işlem sırasında deformasyonu ve çatlamayı önler.
İşleme teknolojisinin temel noktaları
Dönme
Dönüş, büyük çaplı Inconel alaşım 600 yuvarlak çubukların işlenmesi için birincil yöntemdir. Yüksek hızlı ve düşük besleme kesme parametreleri ile gelişmiş seramik aletlerin kullanılması, istenen dış çap ve yüzey kaplamasını elde ederek verimli ve hassas kesim sağlar.
Freze işlemi
Frezeleme, karmaşık şekilli parçaların üretimi için uygundur. Alaşımın yüksek viskozitesi nedeniyle, büyük bir tırmık açısı, kaba diş freze kesici gereklidir. Ek olarak, yüksek hızlı öğütme ve tırmanma öğütme teknikleri, çip yapışmasını etkili bir şekilde azaltır ve takım aşınmasını en aza indirir.
Taşlama işlemi
Malzemenin yüksek sertliği ve gücü göz önüne alındığında, kübik bor nitrür (CBN) taşlama aletleri tercih edilir. Taşlama tekerleği hızı, {{0}}}}}}}} Taşlama derinliği 0 ile sıkı bir şekilde kontrol edilir. 01 - 0.
Sondaj
Sondaj, CNC sondaj makinelerinde kobalt içeren, yüksek hızlı çelik kaplı matkap bitleri kullanılarak yapılır. Kesme hızı 15 - 20 m/dk, 0 besleme hızı ile ayarlanır. 05 - 0. 1 mm/rev. İşlem stabilitesini sağlamak için özel soğutma yağlayıcıları kullanılır, matkap ucu aşınmasını ve kırılmayı önler.
Kesme yöntemleri
Lazer Kesme: 5 mm'den daha az veya daha az kalınlığa sahip yuvarlak çubuklar için, yüksek hızlı, dar kerf ve ± 0. 1 mm'ye kadar hassasiyet sunan yüksek güçlü fiber lazer kesimi kullanılır.
Tel Kesme: Karmaşık şekiller ve yüksek sertlikli malzemeler için, tel elektrik deşarjı işleme (EDM), ± 0 'ye kadar doğrulukla yüksek hassasiyetli kesim sağlar.
Popüler Etiketler: Inconel Alaşım USS N06600 Tüp, Çin, Üreticiler, Tedarikçiler, Fabrika